煎餅・米菓工場のAI焼成管理|焼き色の画像判定で不良率と原料ロスを下げる方法
目次9項目
米菓の焼成を画像検査AIで管理し、焼き色のばらつきによる不良率と原料ロスを下げる方法を、地方の煎餅工場向けに解説します。
- 米菓の焼成で画像検査AIが担う役割と、目視検査との違い
- 焼き色のばらつきが不良率と原料ロスを生む仕組みと、損失額の試算方法
- 煎餅・おかき・あられ工場での具体的な導入ステップ
- 属人化や人手不足を抱える地方中小企業が失敗しない進め方
米菓の焼成は、炉の出口にカメラを置いた画像検査AIで焼き色を数値判定すると、不良率と原料ロスを抑えられます。まず基準づくりと記録から始め、定番1商品で小さく試し、成果を確かめて広げるのが地方中小企業の現実的な進め方です。
米菓の焼成管理に画像検査AIが必要とされる理由は?
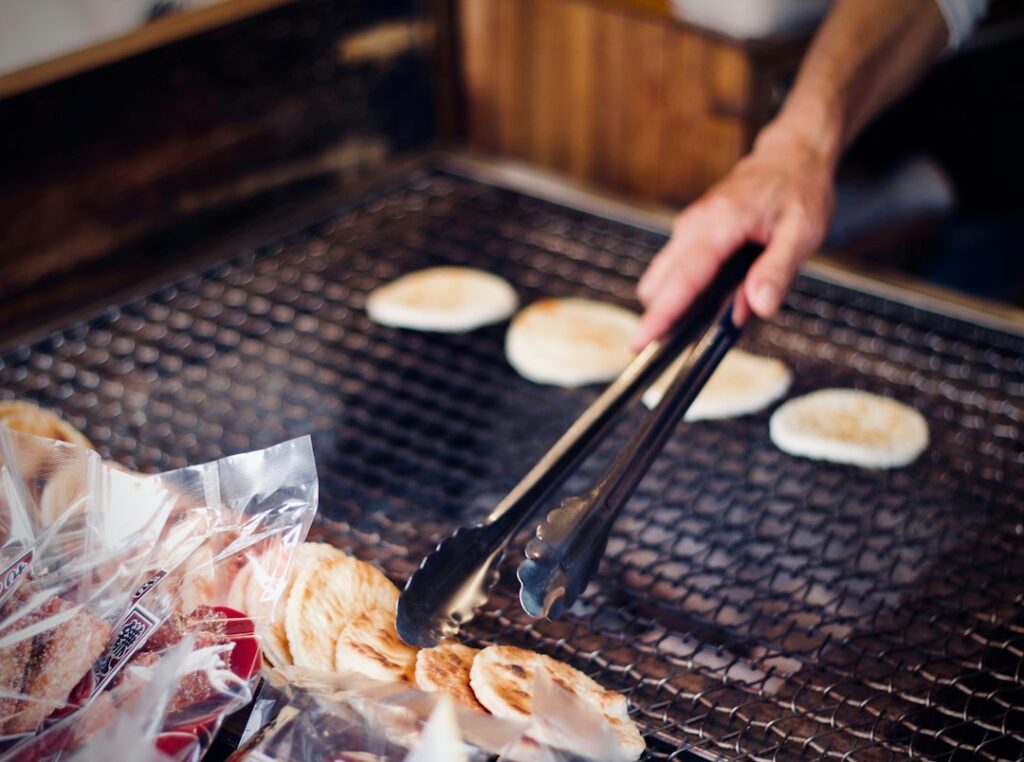
米菓の焼成は、生地を焼き上げて味・食感・見た目を決める、製造工程の最終関門です。煎餅、おかき、あられはいずれも、同じ生地でも炉内の温度ムラ、生地の水分、搬送速度の違いで焼き色が変わります。従来は熟練の職人が目で見て「焼き上がり」を判断してきました。しかし、地方の中小企業では職人の高齢化と人手不足が進み、この目視判断を続けること自体が難しくなっています。
画像検査AIとは、カメラで撮影した製品画像をAIが解析し、焼き色の濃淡・焦げ・割れ・欠けを自動で判定する仕組みです。人の目と違い、朝から夕方まで同じ基準で1枚ずつ見続けられます。判定結果を数値で残せるため、「あの人が見ればわかる」という属人的な判断を、会社の資産に変えられる点が大きな特長です。
実際の業務シーンを考えてみます。煎餅工場の場合、朝の立ち上がりで炉が温まりきらず、最初の30分ほど色の薄い煎餅が流れることがあります。ベテランは気づいて火力を調整しますが、別の工程にかかりきりの時間帯は発見が遅れます。画像検査AIがあれば、色の薄い製品が連続した時点で担当者に知らせることができ、気づくまでの時間を短縮できます。
なお、食品工場ではHACCPに沿った衛生管理と記録が求められます。制度の概要は厚生労働省のHACCP解説ページで確認できます。焼成の判定記録を自動で残せることは、こうした記録業務の負担軽減にもつながります。
 この話、マンガで読めます(無料・登録なしで途中まで)町工場編|ベテランが休むと見積もりが止まるワケマンガで読む →
焼き色のばらつきは、なぜ不良率と原料ロスを増やすのか?
焼き色の不良は、「焼きすぎ」と「焼き不足」の2方向に分かれます。焼きすぎは焦げや苦味、焼き不足は食感の悪さや湿気やすさにつながり、どちらも出荷できません。さらに厄介なのは、不良が後工程で見つかるケースです。味付け・乾燥・袋詰めまで進んでから不良が見つかると、米・醤油・包材など、その時点までに投入したすべてのコストが無駄になります。
損失額は次の式で簡単に試算できます。損失額=1日の生産量×不良率×1枚あたり原価×稼働日数です。たとえば、1日に2万枚を焼く工場で不良率が3%、1枚あたり原価を15円とすると、1日の損失は約9,000円です。年間300日稼働なら約270万円になります。不良率が1%下がるだけで年間約90万円の改善が見込める計算です(数値は試算例で、実際は工場ごとに異なります)。
おかきの工場の場合は、さらに事情が複雑です。もち生地を乾燥させてから焼くため、乾燥のムラがそのまま焼き色のムラになります。焼成だけを見ても原因がわからず、前工程の記録と突き合わせる必要があります。画像検査AIの判定記録と、乾燥時間や炉温の記録を並べて見ることで、「どの条件のとき色がぶれるか」が初めて見えてきます。
現場では、次のような悩みがよく聞かれます。
- 見る人によって判断が違う:「これは合格」「これは焦げ気味」の基準が人ごとに異なる
- 不良の原因がわからない:記録が紙や記憶だけで、条件との関係を後から調べられない
- 検査に人手が取られる:焼成ラインの横に常時1人が張り付いている
この3つは、地方中小企業に共通する三大課題(属人化・人手不足・アナログ業務)がそのまま焼成工程に表れたものです。
米菓 焼成 画像検査 AIは、どんな仕組みで焼き色を判定するのか?
米菓の焼成を画像検査AIで管理する仕組みは、大きく4つの要素でできています。
- 撮影:炉の出口のコンベア上にカメラと照明を固定し、製品を1枚ずつ撮影する
- 学習:職人が「良品」「焼きすぎ」「焼き不足」「割れ」と判断した画像をAIに覚えさせる
- 判定:新しく流れてきた製品の画像を、学習した基準と照らして合否や色の度合いを出す
- 通知・記録:不良が続いたら画面やランプで知らせ、判定結果を日時つきで保存する
ここで最も大切なのは、2番目の「学習」です。AIの精度は、職人の判断をどれだけ丁寧に画像へ置き換えられたかで決まります。焼き色の見本を、薄い・適正・濃い・焦げの4〜5段階で数十枚ずつ集めるだけでも、判定の土台になります。
撮影環境も精度を左右します。工場の窓から入る朝日や蛍光灯の反射で、同じ煎餅でも色の見え方が変わるためです。カメラの周囲を覆って照明を一定にするだけで、判定の安定度は大きく向上します。高価な装置を買う前に、照明の固定と画像の記録から始めるのが定石です。
あられの工場の場合は、粒が小さく数が多いため、1枚ずつではなく「ひと山の中の色ムラ」を見る使い方が向いています。商品の形によって、撮影の仕方と判定の単位を変える必要があります。この設計を最初に決めておくと、後の手戻りが減ります。
目視検査と画像検査AIは、何がどう違うのか?
導入を検討する際に、まず整理したいのが目視検査との違いです。AIがすべてで優れているわけではなく、役割分担が重要です。
| 比較項目 | 目視検査(職人) | 画像検査AI |
|---|---|---|
| 判定基準 | 人ごとに差が出やすい | 同じ基準で一定 |
| 稼働時間 | 疲労や休憩で集中力が変動 | 長時間でも判定が安定 |
| 記録 | 紙や記憶に頼りがち | 画像と数値が自動で残る |
| 判断が難しい境界品 | 経験で柔軟に判断できる | 人の最終確認が必要 |
| 初期の準備 | ほぼ不要 | 撮影環境と見本画像の準備が必要 |
| 技術継承 | 弟子入りに時間がかかる | 基準を画像として残せる |
この表のとおり、境界品の最終判断は職人が担い、単調な繰り返しの判定をAIに任せるのが現実的な分担です。職人の仕事を奪うのではなく、職人が本来の技術に集中できる状態をつくる、という考え方が失敗しにくいやり方です。
煎餅・おかき工場の導入事例とは?成果はどう出るのか
ここでは、地方の煎餅工場を想定した導入の流れを紹介します。従業員30名ほどで、焼成ラインの横に常時1名が張り付き、色の薄い煎餅や焦げ気味の煎餅を手で取り除いていた工場です。
このような工場では、次の順序で進めると無理がありません。
- 1〜2週間目:不良の種類と発生した時間帯を記録し、焼き色の見本写真を集める
- 3〜4週間目:炉の出口にカメラと照明を仮設置し、撮影した画像で判定を試す
- 5〜6週間目:判定結果と職人の判断を突き合わせ、ずれた画像を追加で学習させる
こうした試行を経て、不良の流出が減り、焼成ラインに張り付いていた人手を別の作業に回せるようになります。ある工場が仮に不良率を3%から2%へ下げられれば、前述の試算でいえば年間約90万円の原料ロス削減に相当します。数字は工場ごとに異なるため、導入前に自社の数字で試算することが欠かせません。
また、製造業の現場では、画像検査の導入で「不良品の原因を後から調べられるようになった」という声が多く聞かれます。記録が残るため、天候や気温、生地ロットとの関係を検証でき、改善の打ち手を具体的に立てられるようになるためです。国の動きとしては、経済産業省がDX(デジタルトランスフォーメーション)の推進に関する情報を公開しており、製造業が現場の改善から取り組む際の参考になります。
米菓工場が画像検査AIで失敗しやすいポイントは?
導入に失敗する工場には、共通するパターンがあります。事前に知っておくだけで、手戻りを大きく減らせます。
1つ目は、機器から選んでしまうことです。カメラや検査装置の仕様比較から入ると、自社の課題に合わない機器を選びがちです。先に、どの商品のどの不良を減らしたいのかを決めてください。
2つ目は、現場の職人を置き去りにすることです。経営者と一部の担当者だけで進めると、職人が「自分の仕事が取られる」と感じ、見本画像の提供に協力してもらえません。AIの学習には職人の判断が欠かせないため、最初に目的を共有することが重要です。
3つ目は、最初から全商品を対象にすることです。味付けや形が違う商品ごとに焼き色の基準も変わります。まず売上の大きい定番商品1品目に絞って成果を確かめ、それから広げるのが定石です。
サービス業から製造業まで、あらゆる中小企業のDXで共通するのが、ツールより先に仕組みを変えるという考え方です。焼成の判定基準、記録の取り方、不良が出たときの対応手順が決まっていないまま装置だけ入れても、現場は動きません。まず誰が・いつ・何を見て・どう判断するかを整理し、その仕組みの中でAIを使います。
中小企業の導入支援では、中小機構(smrj.go.jp)が経営やIT活用に関する情報を提供しています。国や公的機関の補助制度の内容は年度ごとに変わるため、利用を検討する場合は公式情報で最新の条件をご確認ください。
地方中小企業が焼成のAI化を進める手順と、FURUSATOの支援とは?
地方中小企業が焼成のAI化を進めるときは、次の5ステップが基本です。
- 課題の整理:どの商品・どの時間帯・どの種類の不良が多いかを数字で把握する
- 損失額の試算:不良率と原価から、年間でいくら失っているかを出す
- 小さな試行:定番1商品で、撮影と判定を試す
- 現場との調整:職人と判定のずれを確認し、基準を磨く
- 横展開:成果を確認してから、他の商品や他のラインに広げる
FURUSATO(フルサト)は、地方中小企業専門のAI活用・DX支援サービスです。製造業・建設業・物流・卸売業・サービス業など、業種別の支援実績があります。特徴は、いきなりシステムを提案しないことです。入口は無料のオンライン相談(30〜60分)で、焼成工程の現場の状況や課題を伺い、AI化すべき業務かどうかを一緒に整理します。
その後、必要と判断した場合は、初回の現場セッション(1回10万円)で現場を見ながら課題を整理します。続く1〜1.5ヶ月で、業務改善の仕組みを構築していきます。「ITシステムの導入」ではなく「業務変革」を重視するため、ツールの選定より先に、判定基準や記録の流れといった仕組みから見直します。導入費用はご相談時に一緒に整理します。
また、FURUSATOは担当者だけでなく、経営者・社長を巻き込んだ変革を支援します。焼成のAI化は、設備投資と現場の働き方の両方に関わるため、経営判断と現場の納得の両方が欠かせないからです。属人化・人手不足・アナログ業務という、地方中小企業の三大課題に特化している点も、現場に寄り添える理由です。
米菓工場の焼成AI化で、最初の一歩はどこから踏み出すべきか?
焼成のAI化は、大きな設備投資から始める必要はありません。今日からできる最初の一歩は次の3つです。
- 不良の記録を取る:1〜2週間、焼き色の不良が出た時間帯、枚数、原因の推測をメモする
- 見本写真を撮る:職人に「良い焼き色」「焼きすぎ」「焼き不足」を教えてもらい、スマートフォンで撮影する
- 損失額を試算する:不良率と原価から、年間の損失額を出してみる
この3つが揃うだけで、AI化の費用対効果を判断する材料ができます。記録と見本写真は、AIを入れなくても、技術継承や品質会議の資料として使える資産です。無駄になる心配がなく、リスクの低い最初の一歩といえます。
地方の中小企業では、職人の技術が会社の最大の強みである一方、その技術が1人の頭の中にしかない状態が最大のリスクでもあります。焼き色の判断を画像と数値で残す取り組みは、品質の安定と技術継承を同時に進める手段です。人手不足が深刻になる前に、まず小さく始めることをおすすめします。
よくある質問(FAQ)
- Q: 米菓の焼成で画像検査AIは何から始めればよいですか?
- A: まず現状の不良の種類と発生時間帯を1〜2週間記録し、基準となる焼き色の見本写真を集めます。いきなり機器を選ばず、撮影と記録から小さく始めるのが失敗しにくい進め方です。
- Q: 高価な専用検査機がないと導入できませんか?
- A: 必ずしも必要ではありません。炉の出口に照明とカメラを固定する小規模な構成から試し、判定精度を確かめてから広げる方法があります。導入費用はご相談時に一緒に整理します。
- Q: 職人の勘をAIに置き換えると品質が落ちませんか?
- A: 置き換えではなく、職人の判断基準を画像と数値で残す取り組みです。職人が良品・不良品を教えるほど精度が上がり、判断が割れる境界品は職人が最終確認するため、技術継承にもつながります。
- Q: 色や形が不揃いな商品でも使えますか?
- A: 使えます。ただし商品ごとに許容する焼き色の幅を決める必要があります。まず定番1品目で基準を作り、味付けや形の違う商品へ順に広げていくのが現実的です。
- Q: FURUSATOでは最初に何を相談できますか?
- A: 無料のオンライン相談(30〜60分)で、焼成工程の課題や現場の状況を伺い、AI化すべき業務かを一緒に整理します。いきなりシステムを提案することはありません。
地方中小企業のAI活用・DX推進でお悩みの方は、FURUSATO(フルサト)へお気軽にご相談ください。まず無料のオンライン相談(30〜60分)で、御社の課題を一緒に整理します。
 無料のマンガ資料
町工場編|ベテランが休むと見積もりが止まるワケ
マンガで読む →