タオル製造の現場で含水率や強度の検品が甘いと不良品が流出し、返品や信用低下を招く。AIによる自動検品は品質と歩留まりを安定させる有効な手段だ。
- タオル製造における含水率・強度管理がなぜ品質と歩留まりを左右するのか
- 検品現場が属人化・人手不足・アナログ業務という三重苦に陥る構造
- AIによる含水率・強度の自動検品の仕組みと導入後の具体的な数値変化
- 従来の目視・抜取検査とAI検品の違い(比較表つき)
- 地方中小企業のタオル製造会社がAI検品を導入する最初の一歩
タオル製造の含水率・強度検品をAIで自動化すると、センサーと画像解析により全数検査が可能になり、不良流出の抑制と検品工数の削減を同時に実現できる。ただし技術導入の前に、検品基準の言語化と工程全体の見直しが欠かせない。
タオル製造における含水率・強度管理とは何か
タオル製造における含水率管理とは、染色・晒(さらし)・乾燥といった各工程を経た生地やタオル製品に残る水分量を一定の基準値内に収める管理活動を指す。含水率が基準を超えたまま出荷されると、カビや変色、梱包後の重量誤差、さらには輸送中の品質劣化につながる。一方の強度管理は、引張強度や破裂強度、パイル(ループ状の織り目)の抜けにくさなどを検査し、洗濯耐久性や使用感を担保する工程である。
タオル業界では、JIS L 1096(一般織物試験方法)に準じた吸水性・強伸度試験が品質基準の目安として用いられることが多く、含水率はおおむね8〜12%程度の範囲に収めることが望ましいとされる。この範囲を外れると、風合い(触感)の低下や染めムラの原因になりやすい。
タオル 製造 含水率 強度 検品が経営課題になる理由
含水率・強度の検品は、最終検査工程の中でも特に判断が難しい項目である。目視や触感に頼る検査は個人差が大きく、同じロットでも検査員によって合否判定がぶれることが珍しくない。実際、年商8億円規模のタオル製造会社の場合、検品を長年担当してきたベテラン社員が引退した直後に、不良品の出荷件数が前年同月比で約1.6倍に増えたという事例がある。これは、含水率・強度の判断基準が個人の経験知としてしか残っていなかったために起きた典型的な失敗である。
含水率と強度は、実は独立した項目ではなく相互に関係している。乾燥不足で含水率が高いまま出荷されたタオルは、繊維内部の水分が織り目の張力を緩め、強度試験の数値が本来よりも低く出ることがある。逆に過乾燥で含水率を下げすぎると、繊維が硬化してパイルが抜けやすくなり、これも強度低下の一因になる。つまりタオル 製造 含水率 強度 検品は、乾燥工程の最適化という一つの課題として一体的に管理する必要がある。
タオル製造の検品現場が抱える三重苦——属人化・人手不足・アナログ業務
地方中小企業のタオル製造現場が直面する課題は、突き詰めると「属人化」「人手不足」「アナログ業務」の三つに集約される。これは地方中小企業全般に共通する構造的な問題であり、タオル業界だけの特殊事情ではない。
- 属人化:含水率や強度の合否判定基準が文書化されておらず、熟練検査員の感覚に依存している
- 人手不足:検品専任者の採用が難しく、他工程との兼任で検査精度が落ちる
- アナログ業務:検査結果を紙の帳票や口頭で記録しており、不良の傾向分析ができない
愛媛県のタオル産地に立地する従業員30名規模の機屋の場合、検品記録は紙の日報のみで、どのロットでどの工程に不良が集中しているかを遡って分析できない状態が続いていた。結果として、同じ原因による不良が半年に一度のペースで繰り返し発生し、そのたびに得意先への謝罪と再検品の工数が発生していた。このように、記録が残らないアナログ業務は、原因究明のコストを恒常的に押し上げる。
厚生労働省の調査でも、製造業を含む多くの業種で人手不足感が高止まりしていることが示されており、限られた人員で検査品質を維持する仕組みづくりは、タオル製造業に限らず地方中小企業の共通課題になっている。
AIによる含水率・強度の自動検品はどう機能するか
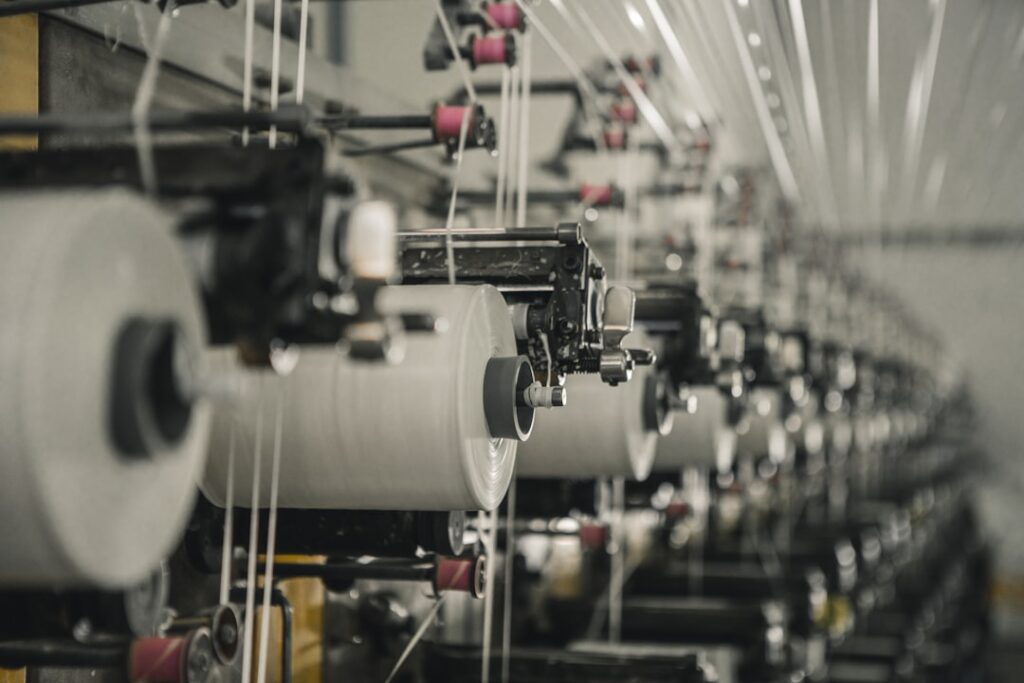
AI検品は、大きく分けて「センサー計測型」と「画像解析型」の二つの方式を組み合わせて構成される。含水率は近赤外線(NIR)水分計や静電容量式センサーで生地を非接触計測し、強度は過去の検査データを学習したAIモデルが、織り密度や糸の張り具合の画像特徴から推定する。
具体的な業務シーンでは、乾燥工程を出た生地がベルトコンベアで搬送される際に、NIRセンサーが含水率をリアルタイムで測定し、基準値(例:10%以内)を外れたロットを自動で仕分けラインに振り分ける。同時に画像解析AIがパイルの均一性や織りキズを検出し、強度不足が疑われる箇所にマーキングする。この二つのデータは検品システム上で統合され、担当者はアラートが出たロットだけを確認すればよい。
寝具・タオル用生地を扱う織布業C社の場合、乾燥工程の出口にNIRセンサーを設置し、含水率が基準を外れたロットだけを自動で別ラインに振り分ける仕組みを導入した。それまでは1時間おきに担当者が生地を手に取って抜取確認していたが、導入後は全ロットが自動計測されるようになり、担当者は異常値が出たロットの二次確認に専念できるようになった。
数値で見るAI検品導入の効果
製造業のAI活用事例では、目視検査からAI画像解析への切り替えにより、検査工数を30〜50%削減できたという報告が複数存在する。含水率のセンサー計測を全数検査に切り替えた工場では、出荷後のクレーム件数が導入後3か月で半減したという声もある。全数検査が可能になることで、これまで抜取検査でしか把握できなかった不良の見逃しリスクそのものが構造的に下がる点が、AI検品の本質的な価値である。
導入企業に見る歩留まり改善の実例
創業50年を超える老舗タオル製造会社の場合、含水率センサーと画像解析AIを乾燥・仕上げ工程に導入したところ、不良品の社内発見率が導入前の約40%から80%以上に上昇し、得意先からの返品率は半年で約35%減少した。同社では検品担当者を減らしたわけではなく、これまで検品に充てていた時間を、原因分析や工程改善のための時間に振り替えた点が特徴である。
また、従業員20名規模のタオル卸兼製造業B社では、AI検品導入前は繁忙期になると検品待ちの在庫が滞留し、出荷遅延が月に数件発生していた。含水率・強度データをリアルタイムで可視化する仕組みを導入した結果、滞留の原因が特定の乾燥機に集中していることが判明し、設備側の調整だけで滞留はほぼ解消した。これは検品自動化が単なる省人化ではなく、工程全体のボトルネック発見にもつながることを示す事例である。
| 比較項目 | 従来の目視・抜取検査 | AIによる自動検品 |
|---|---|---|
| 検査範囲 | ロットの一部を抜取 | 全数検査が可能 |
| 判定基準 | 検査員の経験・感覚に依存 | 数値基準で統一(含水率・強度データ) |
| 記録・分析 | 紙帳票中心で分析が困難 | データ蓄積により傾向分析が可能 |
| 人材依存度 | 熟練者退職でノウハウが失われやすい | 基準がシステムに残り引き継ぎしやすい |
| 不良発見タイミング | 出荷直前または出荷後 | 工程内でリアルタイムに検出 |
含水率・強度検品を放置すると何が起きるか
含水率・強度の検品を後回しにしたまま出荷を続けると、問題は品質面だけにとどまらない。含水率が基準を超えたタオルを梱包すると、輸送中や倉庫保管中にカビ臭や変色が発生しやすくなり、最悪の場合は納品後の全量返品に発展する。強度不足のパイルは、店頭での展示・使用のごく初期段階で毛羽立ちや抜けが目立ち始め、クレームとしてブランドの評判に直結する。
年商5億円規模のタオル製造会社の場合、ある月にまとまったロットで含水率超過による返品が発生し、再乾燥・再梱包・再配送にかかった実費に加え、得意先への謝罪対応や信用回復のための営業工数を含めると、当初想定していた損失額の2倍近いコストがかかったという。こうした損失は、事故が起きてから初めて可視化されることが多く、日々の検品コストとして事前に予算化されにくい点が地方中小企業にとって厄介である。
検品の質が価格交渉力にも影響する
タオル業界では、OEM取引や小売向けの卸取引において、不良率の低さがそのまま価格交渉力につながる側面がある。含水率・強度データを工程ごとに記録し、得意先に品質保証の根拠として提示できる会社は、価格勝負ではなく品質勝負に持ち込みやすい。逆に検品記録がロットごとに残っていない会社は、クレーム対応の際に原因説明ができず、値引きや取引条件の悪化を迫られやすい構造にある。
AI検品導入までの具体的なステップ
AI検品の導入は、いきなりセンサーや画像解析システムを発注するところから始めるべきではない。実際に地方中小企業の製造業支援の現場では、おおむね次のような順序で進めることが多い。
- ステップ1(現状把握):外部の専門家とともに現場に入り、含水率・強度の検査を「誰が」「どの工程で」「どんな基準で」行っているかを棚卸しする
- ステップ2(基準の言語化):熟練検査員の感覚的な合否判断を、数値・写真・具体例に落とし込み、誰でも参照できる基準書にする
- ステップ3(小規模PoC):乾燥・仕上げ工程の一部ラインだけにセンサーやAI画像解析を試験導入し、既存の目視検査と結果を突き合わせる
- ステップ4(本導入・定着):PoCで精度と運用負荷を検証したうえで対象ラインを拡大し、検品データを日次・月次で振り返る仕組みを社内に定着させる
この順序を踏まずにシステムだけを先行導入すると、AIの判定結果を現場が信用せず、結局は従来の目視検査と二重運用になって工数がむしろ増えるという失敗が起きやすい。ステップ2の基準の言語化を飛ばさないことが、AI検品の定着を左右する最大のポイントである。今治産地の中堅タオル製造会社の場合、ステップ2の基準書づくりに現場のベテラン3名を巻き込み、含水率・強度それぞれの合否判断を写真つきで文書化したところ、PoC段階でのAI判定とベテラン判断の一致率は8割を超え、本導入への移行がスムーズに進んだという。
実際の業務シーンでの変化
導入後の現場では、検品担当者の1日の動き方が変わる。従来は始業から終業まで生地を手に取り、含水率を触感で判断し、強度を引っ張って確認する作業に多くの時間を割いていた。導入後は、システムのダッシュボードに表示されるアラートロットを中心に確認し、基準内に収まっているロットは通過させる運用に切り替わる。空いた時間は、繰り返し発生する不良の原因を工程側にさかのぼって確認する改善活動に充てられるようになり、検品担当者の役割が「検査要員」から「品質改善の担い手」へと変化していく。
地方中小企業のタオル製造会社がAI検品を導入する最初の一歩
ここまで見てきたように、AI検品の導入効果は決して小さくない。しかし、中小企業のAI活用でよくあるつまずきは、「まずシステムを入れよう」といきなり機材選定から入ってしまうことである。含水率・強度の判定基準がそもそも言語化されていない状態でセンサーを導入しても、AIが学習する教師データそのものが曖昧なままになり、期待した精度が出ない。
地方中小企業専門のAI活用・DX支援サービス「FURUSATO(フルサト)」では、製造業・建設業・物流・卸売業・サービス業など幅広い業種の支援実績をもとに、いきなりシステム提案をするのではなく、まず無料の3時間現場セッションで現場に入り、検品工程のどこに属人化が起きているか、どのデータが記録されていないかを一緒に洗い出すところから着手する。「ITシステム導入」そのものを目的にするのではなく、検品基準の言語化や記録の仕組み化といった業務変革を先に行い、そのうえで最適なAI・センサーの選定に進むのが基本方針である。
また、FURUSATOの支援では担当者だけでなく、経営者・社長自身を巻き込んだ変革を重視している。含水率・強度検品の基準づくりは、現場の担当者だけで完結させると再び属人化を招きかねないため、経営判断として品質基準を明文化し、投資対効果を経営レベルで追いかける体制づくりまで踏み込んで支援する。
四国地方で製造・卸を兼ねるタオル会社の場合、外部の支援を受けて現場の棚卸しから着手したことをきっかけに、これまで「そのうち考える」で先送りにしていた検品記録のデジタル化に着手し、半年後には含水率・強度データを月次で振り返る会議体を社内に定着させた。最初の一歩は大がかりなシステム投資ではなく、現状の棚卸しから始まっている。
経済産業省もDX推進の指針の中で、中小企業がデジタル技術を活用して業務プロセスそのものを見直すことの重要性を示しており(経済産業省 DX推進ページ)、検品のAI化も単なる設備投資ではなく、業務プロセス変革の一環として位置づけることが定着の鍵になる。中小企業向けの経営支援情報は中小機構(中小機構)でも幅広く提供されており、あわせて参照するとよい。
AI検品導入で失敗しないための注意点
AI検品は万能ではなく、導入の仕方を誤ると「高い投資をしたのに現場で使われない」という結果に陥りやすい。地方中小企業のタオル製造会社がつまずきやすいポイントを整理する。
第一に、教師データの偏りである。含水率・強度のAIモデルは、過去の検査データを学習して判定基準を作る。特定の季節や特定の生地種類のデータしか用意できていないと、それ以外の条件下で誤判定を起こしやすくなる。導入初期は、季節や糸種を変えながら十分な量のデータを集める期間を確保する必要がある。
第二に、現場の納得感である。長年目視検査を担ってきたベテラン社員からすれば、自分たちの経験がシステムに置き換えられることへの抵抗感は避けられない。従業員15名規模のタオル製造会社の場合、AI検品の判定結果とベテラン検査員の判断を並行して記録する期間を3か月ほど設け、両者の一致率を確認しながら段階的に権限を移していったところ、現場の反発を最小限に抑えて定着させることができたという。
第三に、効果測定の指標を事前に決めておくことである。不良発見率、返品率、検品工数、クレーム件数のうち、どれを主要指標にするかを導入前に合意しておかないと、「導入したはずなのに何が良くなったのか分からない」という状態に陥り、社内での投資継続判断ができなくなる。
よくある質問(FAQ)
- Q: タオル製造の含水率検査はどのくらいの頻度で行うべきですか?
- A: 理想は全数検査だが、人手で行う場合は抜取検査が一般的。AIセンサーを導入すれば工程内で全数をリアルタイム計測でき、抜取検査による見逃しリスクを避けられる。
- Q: AI検品を導入するとどのくらいの期間で効果が出ますか?
- A: センサーやAIモデルの調整期間を含め、多くの事例で導入後3か月程度でクレーム件数や不良発見率に変化が現れ始める。基準データの蓄積量によって早まる場合もある。
- Q: 中小規模のタオル製造会社でもAI検品は導入できますか?
- A: 可能。大掛かりな設備刷新ではなく、既存の乾燥・仕上げラインにセンサーを後付けする形での導入事例も多く、初期投資を抑えた段階導入が現実的な選択肢になる。
- Q: AI検品を導入すれば検品担当者は不要になりますか?
- A: 不要にはならない。AIはアラートが出たロットの絞り込みを担い、最終判断や原因分析は人が行う。担当者の役割が「全数チェック」から「例外対応・改善」へ変わる点が実態に近い。
- Q: FURUSATOに相談する前に社内で準備しておくことはありますか?
- A: 特別な準備は不要。まず無料の3時間現場セッションで現場を見てもらい、検品基準や記録の現状を一緒に整理するところから始められる。
関連記事
地方中小企業のAI活用・DX推進でお悩みの方は、FURUSATO(フルサト)へお気軽にご相談ください。まず無料の3時間現場セッションで、御社の課題を一緒に整理します。