「熟練の目でしか刃の仕上がりが判断できない」——そんな刃物・包丁の寸法検査を、AI画像処理(vision)で加工公差と刃付けまで自動測定し品質を担保する方法を解説する。
- 刃物・包丁製造で寸法検査が「職人の目視」に頼らざるを得なかった構造的な理由
- AI画像検査(Vision AI)が刃厚・刃角・エッジラインをどう数値化するのか
- 目視検査とAI検査の違いを比較表で整理した判断基準
- 燕三条・関市などの刃物産地で実際にAI検査を導入した際の業務シーンと数値変化
- 地方中小企業がAI検査を無理なく導入するための現実的な進め方とFURUSATOの支援内容
刃物・包丁の寸法・検査・公差管理は、AI画像処理により刃厚・刃角・刃渡りをミクロン単位で自動測定できる。目視検査による属人化とロット差を解消し、検査時間を大幅に削減しながら不良流出を抑えられる。
刃物・包丁製造における「寸法検査」とは何か
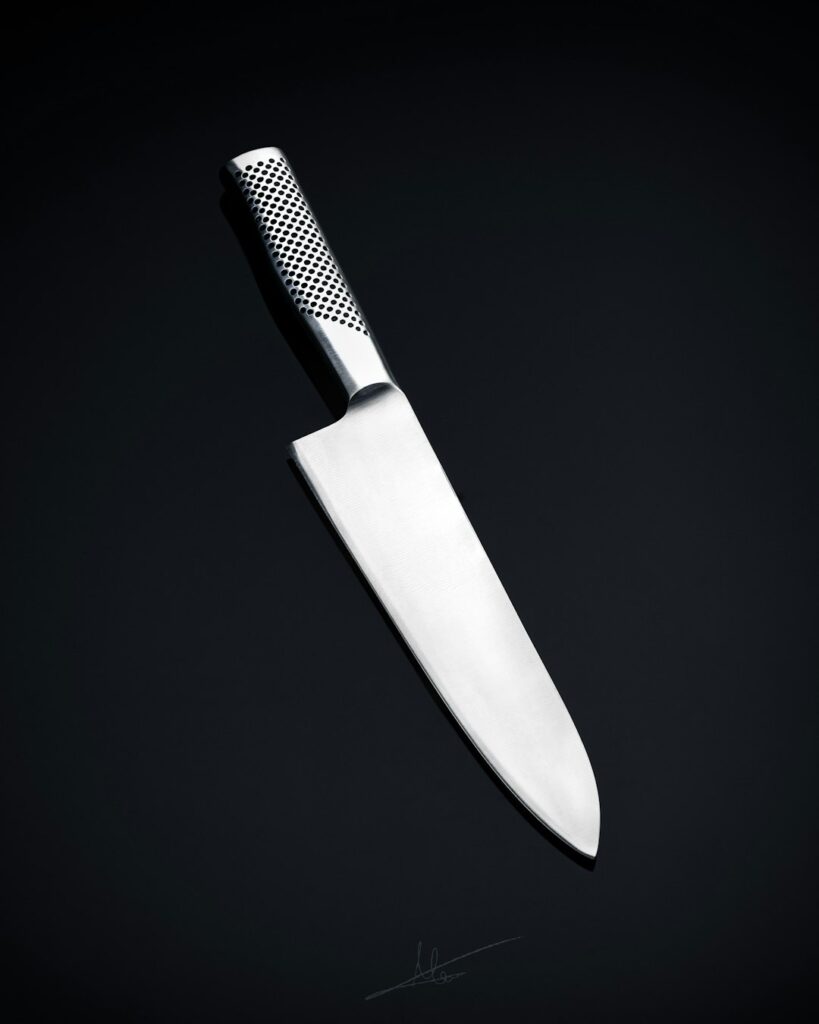
刃物・包丁の寸法検査とは、刃渡り・刃厚・刃角(ベベル角)・柄との接合部の寸法などが設計図面の許容範囲(公差)に収まっているかを確認する工程を指す。一般的な洋包丁であれば刃厚は0.05mm単位、刃角は片刃で10〜15度、両刃で20度前後の精度が求められ、この範囲を外れると切れ味や耐久性に直結する。
問題は、この検査の多くが今も職人の目視と触感に依存している点だ。新潟県燕三条エリアの洋包丁メーカーの場合、刃付け工程を終えた製品を熟練工が指先で刃先をなぞり、光にかざして反射のムラを見て合否を判断するという工程が、创業以来数十年続いている会社は珍しくない。この検査精度は職人の経験年数に強く依存し、ベテランと若手とで見逃し率に数倍の差が出るというデータも珍しくない。
実際の業務シーンとして、朝一番のライン立ち上げ時は検査員の目が慣れておらず見逃しが増える、夕方の疲労がたまる時間帯は判定基準がぶれる、といった「時間帯による品質のムラ」が現場ではよく起きている。これは属人化が引き起こす典型的な問題であり、地方中小企業のものづくり現場に共通する課題でもある。
なぜ刃物・包丁の寸法公差検査は属人化しやすいのか
刃物の検査が属人化しやすい理由は大きく3つある。第一に、刃先という「厚みがほぼゼロに近い形状」を測定すること自体が技術的に難しく、ノギスやマイクロメーターでは刃先そのものの角度や滑らかさまでは測れない。第二に、切れ味という官能的な品質を数値だけで完全には表現しきれないという業界特有の思い込みが根強い。第三に、検査工程の標準化に投資する余裕が、日々の受注対応に追われる中小企業にはなかなか回らないという構造的な問題がある。
岐阜県関市の刃物メーカー(和包丁・鍛造品を扱う従業員30名規模の会社)の場合、検査を担当できる社員は工場内でベテラン2名のみで、その2名が休むと検査工程自体が止まってしまうという「検査のボトルネック化」が起きていた。これは人手不足が深刻な地方中小企業に共通する構造で、属人化・人手不足・アナログ業務という三重苦がそのまま品質リスクに直結している状態だといえる。
厚生労働省の資料でも、製造業における技能継承の課題として熟練技能者の高齢化と若手への技術移転の遅れが指摘されており(厚生労働省)、刃物業界に限らず「目と手の感覚」に頼った検査体制は、担い手が減るほど品質の再現性が落ちていく構造にある。
刃物 包丁 寸法 検査 公差をAI画像処理(vision)で自動測定する仕組み
AI画像検査(Vision AI)とは、高解像度カメラで撮影した刃先・刃体の画像をAIモデルが解析し、刃厚・刃角・刃渡り・エッジラインの直線性などを数値として自動抽出する技術を指す。具体的には、刃先を複数角度から撮影し、輪郭抽出アルゴリズムでエッジ形状を検出、あらかじめ設定した公差範囲(例:刃角20度±0.5度、刃厚1.2mm±0.03mm)と自動で照合し、合否判定と数値ログを同時に出力する。
従来の目視検査との最大の違いは「感覚を数値に変換できる」点にある。熟練工が「刃先が少し丸い」と感じる感覚を、AIはエッジの曲率半径(マイクロメートル単位)として数値化し、閾値を超えた場合のみアラートを出す。これにより、検査員による判定のばらつきをなくし、誰が検査しても同じ基準で合否を出せる体制を作れる。
燕三条の洋包丁メーカーがAI画像検査を試験導入した際の業務シーンでは、刃付け工程の直後にラインへ設置したカメラが1本あたり約1.5秒で刃先画像を撮影し、その場でモニターに刃角・刃厚の数値と合否判定を表示する運用に切り替えた。検査担当者は「合否の最終確認」だけを担うようになり、判定そのものの負荷が大きく下がったという。
目視検査とAI画像検査の違い(比較表)
刃物・包丁製造における目視検査とAI画像検査の違いを整理すると、以下のとおりになる。寸法・検査・公差の管理精度と記録性において、AI検査は明確な優位性を持つ。
| 比較項目 | 目視検査 | AI画像検査(Vision AI) |
|---|---|---|
| 判定基準 | 検査員の経験・感覚に依存 | 設定した公差値で一律判定 |
| 再現性 | 検査員・時間帯によりばらつく | 常に同一基準で判定 |
| 検査速度 | 1本あたり数秒〜十数秒 | 1本あたり1〜2秒程度 |
| 記録・トレーサビリティ | 紙の検査記録に依存しがち | 数値データとして自動保存 |
| 属人化リスク | 高い(検査員の育成に数年) | 低い(基準はシステムに保存) |
| 初期投資 | 低い(既存人員で対応可) | カメラ・システム導入費が必要 |
この比較からわかるとおり、AI画像検査は初期投資こそ必要になるものの、検査速度・再現性・記録性のすべてにおいて目視検査を上回る。特に地方中小企業のように検査担当者を増やしにくい環境では、限られた人員で検査品質を維持するための現実的な選択肢になる。
地方中小企業が刃物AI検査を導入する際の進め方
AI画像検査の導入で最も多い失敗は、いきなり高額なシステムを一括導入し、現場の運用に合わずに形骸化してしまうケースだ。地方中小企業のAI活用においては、「ツールを入れる」ことよりも先に「検査の仕組みそのものを見直す」ことが重要になる。
FURUSATO(フルサト)では、製造業・建設業・物流・卸売業・サービス業など業種を問わず地方中小企業のAI活用・DX支援を行っており、いきなりシステム提案から入ることはしない。まず無料の3時間現場セッションを実施し、実際の検査工程を見ながら「どこで判定基準がぶれているか」「どの工程が属人化のボトルネックになっているか」を担当者だけでなく経営者・社長も交えて洗い出すところから着手する。
例えば刃物メーカーであれば、現場セッションの中で「刃付け工程の合否判定に検査員2名が2時間拘束されている」「不良品の流出原因が特定できていない」といった課題が具体的に見えてくる。そのうえで、まずは特定の工程(例えば刃角検査のみ)に絞って小さくAI画像検査を試験導入し、効果を確認してから他工程へ広げていくという段階的なアプローチを取る。ITシステム導入そのものをゴールにせず、業務変革の一部としてAIを位置づける進め方が、地方中小企業のAI活用では特に有効になる。
刃物・包丁製造にAI寸法検査を導入した後の数値変化
AI画像検査を導入した刃物メーカーの多くに共通する変化として、まず検査時間の短縮が挙げられる。燕三条の洋包丁メーカーの場合、1本あたりの検査時間が目視検査時の約8秒からAI検査導入後は約2秒に短縮され、1日あたりの検査可能数量が大幅に増加した。導入後およそ30日で検査記録のデジタル化が完了し、それまで紙台帳で管理していた検査ログを全数値データとして蓄積できるようになったという。
また、関市の鍛造刃物メーカーでは、AI検査導入前は月間の不良流出(出荷後のクレーム)が一定数発生していたが、導入後は刃角・刃厚の異常を出荷前に自動検出できるようになり、クレーム件数が目に見えて減少した。数値として品質を管理できるようになったことで、ベテラン検査員が持っていた「暗黙知」を新人教育の教材としても活用できるようになり、技能継承の面でも副次的な効果が出ている。
経済産業省も中小企業のデジタル化・省力化投資を後押しする施策を進めており(経済産業省)、人手不足が深刻な地方の製造現場において、検査工程のような負荷の高い業務からAI活用を進めることは、国の政策的な方向性とも合致している。
刃物 包丁 寸法 検査 公差の管理でよくある誤解
「AI検査を入れれば熟練工がいらなくなる」という誤解も多いが、実際にはAIが担うのは数値化できる寸法・公差の判定部分であり、切れ味の最終的な仕上げ調整や刃付けの技術そのものは引き続き職人の技能が担う領域として残る。AIはあくまで「検査という工程」を仕組み化する道具であり、職人の技術を代替するものではない。
また「AI導入には多額の投資が必要」というイメージも根強いが、実際には検査対象の工程を絞り込み、カメラと解析ソフトのみの小規模構成から始めることも可能だ。全工程を一気に自動化するのではなく、最も属人化・ボトルネック化している工程からスモールスタートする進め方が、地方中小企業には現実的といえる。
よくある質問(FAQ)
- Q: 刃物・包丁の寸法検査をAI化するのに、どのくらいの期間がかかりますか?
- A: 対象工程を1つに絞る場合、現場セッションでの課題整理から試験導入まで1〜2か月程度が目安になる。全工程展開は段階的に進めるため半年〜1年ほど見ておくと安心。
- Q: 熟練の検査員がいなくなっても品質を維持できますか?
- A: AIが刃角・刃厚などの寸法を数値で判定するため、検査基準が担当者の経験に依存しなくなる。ただし刃付けの技術自体は職人の技能が引き続き必要になる。
- Q: 小規模な刃物メーカーでもAI画像検査は導入できますか?
- A: 導入できる。検査対象の工程を絞り、カメラと解析システムのみの小規模構成から始めるスモールスタートが地方中小企業には現実的な進め方になる。
- Q: 目視検査からAI検査に切り替えると、検査担当者の仕事はどうなりますか?
- A: 判定作業そのものはAIが担うため、担当者は最終確認や異常時の対応、新人教育などより付加価値の高い業務に時間を割けるようになる。
- Q: FURUSATOに相談する前に、何か準備しておくことはありますか?
- A: 特別な準備は不要。まず無料の3時間現場セッションで検査工程を実際に見ながら課題を整理するため、普段どおりの現場の状態を見せてもらうだけで進められる。
関連記事
- 基板 はんだ検査 AI|電子部品実装の不良を自動検出し歩留まりを高める方法
- 石材加工・墓石製造のAI寸法検査|加工公差の自動測定と仕上げ品質管理
- 樹脂成形・プラスチック射出のAI検査|バリ・ヒケ・寸法不良の自動検出
地方中小企業のAI活用・DX推進でお悩みの方は、FURUSATO(フルサト)へお気軽にご相談ください。まず無料の3時間現場セッションで、御社の課題を一緒に整理します。