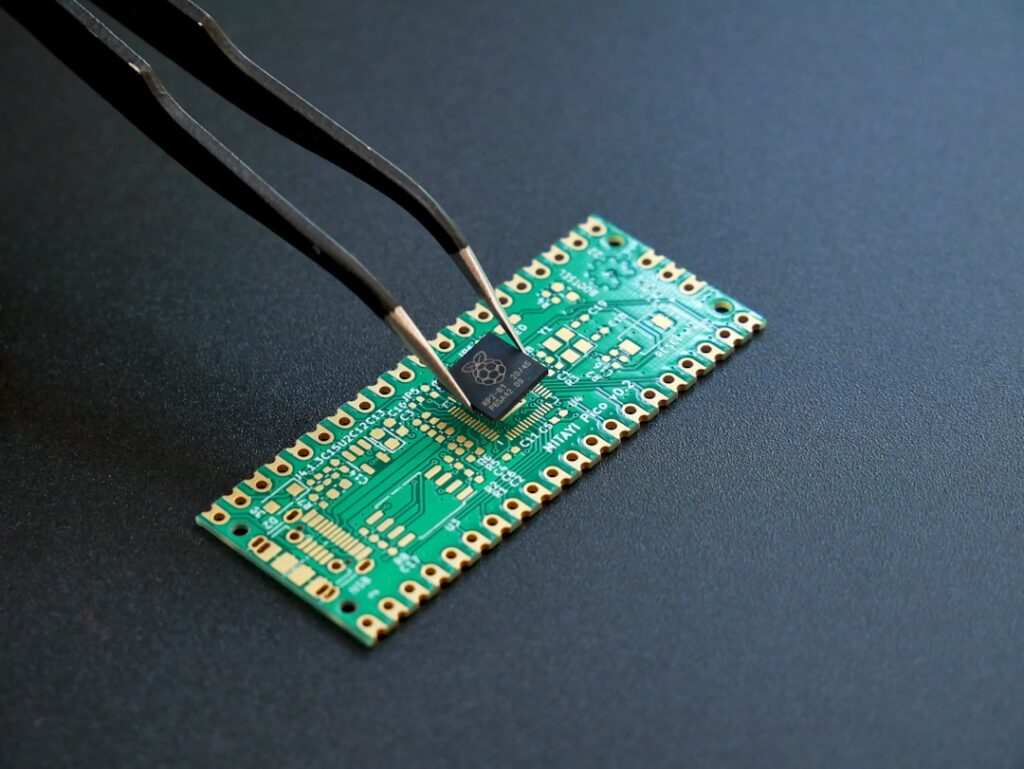
電子部品実装の現場では、基板のはんだ検査にAIを導入し不良を自動検出する取り組みが広がっている。
- 基板のはんだ検査で目視検査が限界を迎えている理由
- AIはんだ検査(AI外観検査)の仕組みと不良を自動検出する精度
- 電子部品実装工場での具体的な導入事例と数値の変化
- 従来のAOI・目視検査とAI検査の違いを比較した一覧
- 地方中小企業がAIはんだ検査を導入する際の進め方
基板のはんだ検査にAIを導入するとは、カメラで撮影したはんだ付け画像をディープラーニングで解析し、ブリッジ・イモはんだ・部品浮きなどの不良を自動検出する仕組みである。目視検査に依存していた電子部品実装の品質管理を数値化・標準化でき、検査時間の短縮と不良流出の防止、歩留まり向上につながる。
スマートフォンや車載機器、産業機器の多機能化に伴い、基板1枚あたりの実装部品点数は年々増加しており、はんだ付け箇所も比例して増えています。部品点数が増えるほど不良発生の絶対数も増加するため、検査員の目視だけでカバーし続けるのは限界に近づいているのが実情です。特に電子部品実装を専業とする地方中小企業のEMS事業者にとって、検査品質は受注継続を左右する生命線であり、「基板 はんだ検査 AI」による自動化ニーズはここ数年で急速に高まっています。本記事では、電子部品実装の不良を自動検出する仕組みと、地方中小企業が実際に導入を進める際の考え方を、具体的な数値とともに解説します。
基板のはんだ検査でAI導入が急がれる理由|電子部品実装現場の不良課題
電子部品実装の現場では、リフロー後の基板を1枚ずつ目視で確認する検査工程が今も広く残っています。しかし基板上のはんだ付け不良には、ブリッジ(隣接する端子同士がはんだで橋渡しされる不良)、イモはんだ(はんだが十分に溶融せず接合強度が不足する不良)、ボイド(はんだ内部に気泡が発生する不良)、部品浮き・部品ずれ、極性違い、はんだ不足・はんだ過多など多様な種類があり、その判定は熟練検査員の経験に大きく依存しています。検査員1人を独り立ちさせるまでに2〜3年かかるとされる現場も珍しくなく、地方中小企業の実装工場では検査員の高齢化と退職が同時に進み、技術継承が追いついていないのが実情です。
さらに、電子部品実装は基板の種類や搭載部品の組み合わせごとに不良の出方が変わるため、マニュアル化しづらいという特性もあります。多品種少量生産を担う地方の実装工場ほど1枚あたりの検査時間を長く確保しにくく、検査員の集中力低下による見逃しが発生しやすい傾向があります。夜勤帯や繁忙期に検査精度が落ちるという声も多く、属人化した検査体制のままでは歩留まりを安定させることが構造的に難しいのが実情です。
例えば、長野県で車載部品向け基板を受託製造するEMS企業A社の場合、熟練検査員5名体制で月間約20万点の基板を検査していましたが、うち2名が定年退職した年に不良の見逃しによる客先流出クレームが前年の3倍に増加しました。新人検査員の育成には半年以上を要し、その間は検査精度がばらつき、歩留まりが安定しないという課題を抱えていました。中小企業庁の調査でも、製造業における人手不足感は年々強まっており、検査工程のような専門性の高い業務ほど代替人材の確保が難しいことが指摘されています(中小企業基盤整備機構)。こうした背景から、経験や勘に頼らず不良を自動検出できるAIはんだ検査への関心が、地方の電子部品実装工場でも急速に高まっています。
基板 はんだ検査 AIとは|電子部品実装の不良を自動検出する仕組み
基板のはんだ検査AIとは、高解像度カメラではんだ付け部分を撮影し、ディープラーニング(深層学習)による画像認識で良品・不良品を自動判定する検査システムを指します。従来のAOI(自動外観検査装置)が「事前に設定したルール(面積・形状の閾値)」で判定していたのに対し、AI検査は大量の良品・不良品画像を学習させることで、ルール化しにくい微妙な光沢の違いや形状のばらつきまで判定できる点が最大の違いです。
基本的な処理の流れは次の4ステップです。
- 撮影:リフロー炉通過後の基板をライン上の高解像度カメラで撮影する
- 特徴抽出:はんだの形状・光沢・面積・位置をAIが数値データとして抽出する
- 良否判定:学習済みモデルが良品・不良品・要確認の3段階などで自動判定する
- データ蓄積・再学習:判定結果と実際の良否を突き合わせ、モデルを継続的に再学習させる
実装現場での導入効果としては、検出精度99%以上、誤検出(過検出)率を従来のAOI比で30〜50%程度削減できたという報告例が複数あり、検査員の最終確認負担を大幅に軽減できることが分かっています。特にイモはんだやボイドのように、光の当たり方で見え方が変わる不良は、AIが学習データを重ねるほど判定精度が向上しやすい領域です。
ただし精度を高めるには、良品画像だけでなく不良品画像を種類ごとにバランスよく集める必要があります。実際の生産ラインでは不良の発生率自体が数%以下と低いため、初期段階では意図的に不良サンプルを作って撮影したり、過去の不良流出品の画像を掘り起こしたりして教師データを補強する工程が欠かせません。この教師データ整備を軽視すると、特定の不良種類だけ検出精度が低いモデルになってしまう点は、導入前に押さえておくべき注意点です。
従来の目視検査・AOIとAIはんだ検査の違い
電子部品実装の検査工程には、大きく分けて「目視検査」「従来型AOI」「AIはんだ検査」の3種類があります。それぞれの特徴を比較すると、以下のような違いが明確になります。
| 比較項目 | 目視検査 | 従来型AOI | AIはんだ検査 |
|---|---|---|---|
| 判定基準 | 検査員の経験・勘 | 事前設定のルール・閾値 | 学習データによるパターン認識 |
| 検査速度 | 1枚あたり数十秒〜数分 | 数秒 | 数秒(検出後の再確認含め高速) |
| 属人化リスク | 非常に高い | 低い(ルールは共有可能) | 低い(モデルとして資産化) |
| 誤検出(過検出) | 個人差が大きい | 比較的多い | 学習により継続的に減少 |
| 導入コスト | 低い(人件費が継続発生) | 中程度 | 中〜高(ただし人件費削減で回収可能) |
従来型AOIは基準を明確にルール化できる不良には強い一方、「基準が曖昧な微妙な不良」を過検出しやすく、結局は人が再確認する二度手間が発生しがちでした。AIはんだ検査はこの過検出を学習によって減らせるため、検査員の再確認工数そのものを圧縮できる点が、電子部品実装工場にとって大きなメリットになっています。
電子部品実装工場でのAI導入事例|業種別の数値変化
地方の電子部品実装工場でも、AIはんだ検査の導入によって具体的な数値変化が出始めています。
愛知県で車載基板を製造するEMS企業B社の場合、AIはんだ検査を導入した会社では、導入前に検査員3名・1日約8時間かけていた最終検査工程が、AI一次判定と検査員による要確認品のみの二次確認という体制に変わり、検査時間を約50%削減しました。あわせて客先への不良流出率も0.1%から0.01%程度まで低下し、車載部品特有の高い品質要求への対応力が向上したと報告されています。
石川県で医療機器向け基板を手がけるC社の場合は、ボイド検出のように目視では判定が割れやすい項目にAI検査を優先導入し、導入から3か月で検査員間の判定バラつきがほぼ解消されました。医療機器向け基板はロット全数検査が求められる場面が多く、検査員の負担軽減が離職防止にも直結したといいます。
また、産業機器の制御基板を製造する長野県のD社の場合は、熟練検査員の退職を機にAIはんだ検査を導入し、新人検査員でもAIの判定結果を参考にしながら検査業務に入れる体制を構築しました。その結果、検査員の育成期間が従来の半年程度から約2か月に短縮され、属人化に依存しない検査体制への移行が進んでいます。
また、家電製品向け基板を製造する兵庫県のE社の場合は、季節波動が大きく繁忙期に検査員を派遣・パート社員で補っていたため、検査員によって不良の判定基準が揺れやすいという課題を抱えていました。AIはんだ検査を導入した会社では、判定基準がモデルとして固定されるため、経験の浅いスタッフが検査ラインに入っても不良流出率を従来比で約60%抑制できたと報告されています。繁忙期の増員が避けられない業種ほど、AIによる判定基準の標準化効果は大きく出やすい傾向があります。
このように業種は異なっても、車載・医療機器・産業機器・家電のいずれの現場でも「検査時間の短縮」「不良流出率の低下」「検査員育成期間の短縮」という3つの効果が共通して現れている点は、地方中小企業がAIはんだ検査を検討する上で参考になる数値と言えます。
AIはんだ検査で歩留まりを高めるPDCAサイクル
AIはんだ検査は「導入して終わり」ではなく、判定結果を工程改善につなげるPDCAサイクルを回して初めて歩留まり向上に結びつきます。具体的には次のような流れになります。
- Plan:AIが検出した不良の種類・発生箇所をデータで可視化し、リフロー温度プロファイルや印刷条件など上流工程との相関を仮説として立てる
- Do:仮説に基づき印刷条件やリフロー条件を調整し、一定期間の生産で検証する
- Check:AI検査データで不良率の変化を確認し、効果があった条件を特定する
- Act:有効だった条件を標準作業として設定し、AIモデルにも最新の良品・不良品傾向を再学習させる
このサイクルを月次で回している実装工場では、導入から半年〜1年でライン全体の不良率が20〜30%程度低下したという例も見られます。AIはんだ検査は不良を「見つける」だけでなく、不良発生の根本原因を工程データとして蓄積し、印刷・実装・リフローという前工程の改善に活かせる点が、単なる検査効率化を超えた歩留まり向上の価値になっています。
地方中小企業がAIはんだ検査を導入する進め方
AIはんだ検査は高精度なシステムですが、いきなり高額なシステムを導入すればうまくいくわけではありません。地方中小企業のAI活用では、ツールを入れる前に「業務変革」として検査工程全体を見直すことが成功の分かれ目になります。属人化・人手不足・アナログ業務という地方中小企業に共通する三大課題を放置したままAIカメラだけを導入しても、教師データの整備や運用ルールが定まらず、現場に定着しないケースが少なくありません。
地方中小企業専門のAI活用・DX支援サービス「FURUSATO(フルサト)」では、電子部品実装・基板製造業を含む製造業・建設業・物流・卸売業・サービス業など幅広い業種の支援実績があります。特徴は、いきなりシステムを提案するのではなく、初回無料の3時間現場セッションで検査工程や不良発生の実態をヒアリングし、どこにAI検査を導入すれば投資回収できるかを現場目線で整理する点です。また、担当者だけでなく経営者・社長を巻き込みながら、検査工程だけでなく前後の作業フローも含めた業務変革として進めるため、システム導入後の「使われない」というありがちな失敗を防ぎやすくなります。
経済産業省も製造業のDX推進において、現場データの可視化と業務プロセスの見直しを一体で進めることの重要性を発信しており(経済産業省)、AIはんだ検査の導入もシステム単体の話ではなく、検査データをどう活用し、どう工程改善につなげるかという業務変革の一部として捉えることが、中小企業のAI活用を成功させる鍵になります。
地方中小企業が抱える課題は、検査員個人の経験に頼る「属人化」、増員が難しい「人手不足」、検査記録が紙や個人メモに残るだけの「アナログ業務」という3点に集約されることが多く、この三大課題を放置したままAIカメラだけを設置しても、判定結果を活かす仕組みがなければ効果は限定的です。FURUSATOのような伴走型の支援を活用し、検査工程の記録・共有・改善のサイクルごと見直すことが、地方中小企業のAI活用を定着させる近道になります。
AIはんだ検査導入で注意すべきポイントとリスク
AIはんだ検査を導入する際は、以下の点に注意が必要です。
- 教師データの質と量:良品・不良品それぞれの画像データを十分な枚数確保できないと判定精度が安定しない
- 初期投資と回収期間:カメラ・照明・システム一式で数百万円規模の投資になる場合があり、削減できる人件費・不良コストとの比較検討が必要
- 現場の合意形成:検査員の仕事がAIに置き換わるという不安が生まれやすいため、AIはあくまで一次判定を担い、最終判断や改善提案は人が担う役割分担を明確にする
- 段階的な導入:全工程に一気に導入するのではなく、不良の見逃しリスクが高い工程や、判定バラつきが大きい項目から優先的に導入する
特に地方中小企業の場合、投資対効果の見立てを誤ると「入れたものの使いこなせない」状態に陥りやすいため、導入前の現場診断を丁寧に行うことが重要です。単純作業や長時間の集中を要する検査業務は身体的・精神的負担が大きい業務として知られており、AIによる一次判定の導入は品質改善だけでなく検査員の労働負担軽減という観点でも意味を持ちます。
よくある質問(FAQ)
- Q: 基板のはんだ検査にAIを導入すると、どのくらいの期間で効果が出ますか。
- A: 教師データが整っていれば導入から1〜3か月程度で判定精度が安定し始め、検査時間の削減や不良流出率の低下といった効果が数値で確認できるケースが多くあります。
- Q: AIはんだ検査は従来のAOIと何が違いますか。
- A: 従来のAOIは事前設定したルールで判定するのに対し、AIは学習データからパターンを抽出して判定するため、基準が曖昧な微妙な不良も精度高く検出しやすい点が異なります。
- Q: 検査員の仕事はAI導入でなくなりますか。
- A: なくなるというより役割が変わります。AIが一次判定を担い、検査員は要確認品の最終判断や工程改善に集中する体制に移行する企業が多く見られます。
- Q: 地方中小企業でもAIはんだ検査は導入できますか。
- A: 導入可能です。ただし投資規模が大きいため、現場の不良発生状況を丁寧に診断し、優先度の高い工程から段階的に導入することが成功の鍵になります。
- Q: FURUSATOに相談すると何をしてくれますか。
- A: 初回無料の3時間現場セッションで検査工程や課題を整理し、いきなりシステム提案をせず、業務変革として最適な進め方を経営者を含めて一緒に検討します。
関連記事
地方中小企業のAI活用・DX推進でお悩みの方は、FURUSATO(フルサト)へお気軽にご相談ください。まず無料の3時間現場セッションで、御社の課題を一緒に整理します。